

Một người hoàn thiện ở Bangladesh đã chạy lô 30 cuộn lông cừu bông 260 gsm trên dây chuyền chải mới được lắp đặt. Năm cuộn đầu tiên đã được kiểm tra. Đến cuộn thứ mười hai, chiều cao cọc trên mặt đã giảm khoảng một phần ba và người mua từ chối phần còn lại của lô hàng. Không có gì bị phá vỡ. Các con lăn dây không bị mòn. Điều đã thay đổi là độ ẩm của vải đi vào máy và cùng với đó là cách răng dây tiếp xúc với các sợi bề mặt.
Tình huống đó là phổ biến và nó giải thích tại sao quyết định quan trọng nhất đối với máy chải vải không phải là kích thước khung hoặc công suất động cơ mà là khả năng điều khiển. Kết luận đầu tiên: máy chải chỉ mang lại bề mặt nâng cao có thể lặp lại khi thông số kỹ thuật của con lăn, tỷ lệ tốc độ con lăn trên vải, độ căng, độ ẩm và khả năng hút bụi đều nằm trong một cửa sổ xác định. Thay đổi một trong năm cái đó và cọc sẽ thay đổi theo nó. Mọi thứ khác trên bảng thông số kỹ thuật, bao gồm cả màu sắc của tủ điều khiển, ít quan trọng hơn.
Phần tiếp theo là phần phân tích thực tế về cách hoạt động của bàn chải, cấu hình nào phù hợp với loại vải nào, các thông số quyết định cuộn một và cuộn ba mươi trông giống nhau và các bước kiểm tra cần thực hiện trước khi ký bất kỳ đơn đặt hàng nào.
Máy chải vải thực sự làm được những gì
Chải là một phương pháp xử lý bề mặt cơ học, làm khô ở hầu hết các cây và đôi khi có nước hoặc hơi nước. Vải được luồn xung quanh hoặc giữa các con lăn quay được bọc trong quần áo bằng dây. Răng dây bắt các sợi bề mặt, nâng chúng lên và đặt chúng theo hướng di chuyển của vải. Một hoặc hai con lăn, một bộ con lăn dẫn hướng và con lăn căng, hệ thống truyền động và mui hút tạo nên phần lớn bộ phận của máy.
Một cách làm rõ sẽ ngăn ngừa nhiều sự nhầm lẫn ở phần sau: đánh giá không giống như khởi kiện và cả hai thường được bán như thể chúng có thể thay thế cho nhau.
- Đánh răng làm tăng sợi. Dây nâng và định hướng các sợi đã bị lỏng hoặc được neo một phần. Khả năng loại bỏ sợi thấp, thường chỉ bằng một phần trăm trọng lượng vải.
- Kiện làm mài mòn sợi. Các con lăn mài mòn làm bằng đá nhám, gốm hoặc sợi carbon cắt và bẻ gãy các sợi để tạo ra bề mặt vỏ quả đào ngắn, dày đặc. Việc loại bỏ sợi và mất độ bền cao hơn đáng kể.
- Ngủ trưa hoặc nâng cao là một hành động nâng liên quan, thường làm việc với các quần áo lăn khác nhau để tạo thành một đống dài hơn, đầy đủ hơn.
Sự khác biệt thể hiện ngay trong việc kiểm soát chất lượng. Nếu tiêu chuẩn của người mua là “mềm mại có lông rõ ràng” thì chỉ chải lông thôi thường sẽ đáp ứng được điều đó. Nếu tiêu chuẩn là "ngắn, rậm, mờ, da đào", thì đường kẻ cần có một giai đoạn hoàn thiện, với việc đánh răng đóng vai trò chuẩn bị trước hoặc như một bước làm sạch sau đó. Đối với các nhà máy cần hiệu ứng bề mặt sâu hơn, nền tảng kiện kết hợp là con đường trực tiếp hơn và đáng để so sánh cấu hình con lăn với cảm giác cầm tay mục tiêu hơn là giả sử một máy đảm nhiệm cả hai công việc.
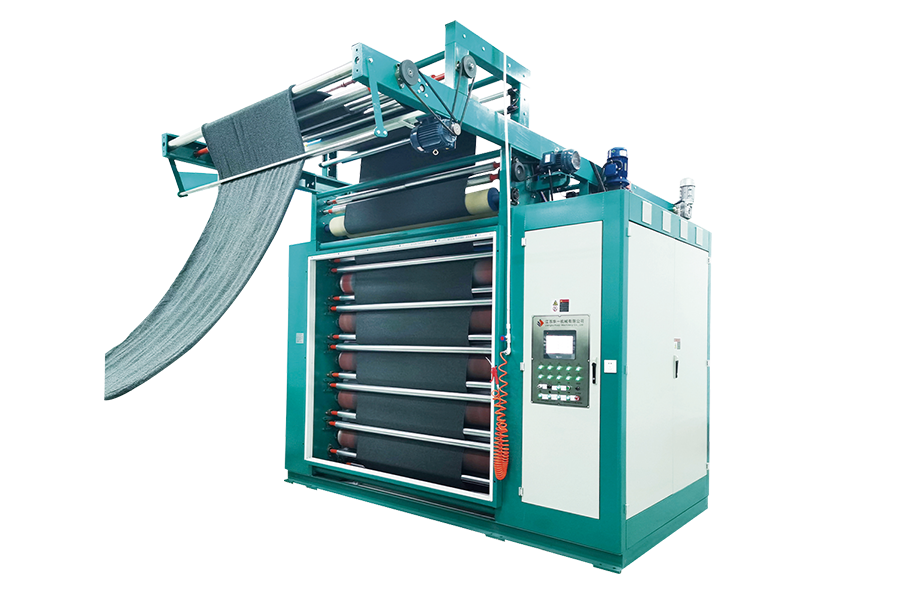 Máy kiện liên hợp dọc MM-Model Để mài hoặc đào sâu hơn, chiếc máy nhỏ gọn này hỗ trợ kết hợp mài mòn linh hoạt và xử lý một mặt hoặc hai mặt tốc độ cao. Xem sản phẩm →
Đánh răng cũng có tác dụng không liên quan gì đến cảm giác tay. Nó loại bỏ chất xơ lỏng lẻo, ô nhiễm bề mặt và thuốc viên; nó cải thiện khả năng thấm hút trên vải bông và vải xenlulo; và nó mang lại cho lớp phủ, cán màng và chất nền in một độ răng ổn định để quá trình tiếp theo liên kết đồng đều thay vì bị hỏng thành từng mảng.
Các cấu hình chải chính và những gì chúng phù hợp
Hầu hết các thông số kỹ thuật về bàn chải trên thị trường đều giảm xuống một số cách sắp xếp. Việc đặt tên có thể không thống nhất giữa các nhà cung cấp nên giúp phân loại máy theo chuyển động của con lăn hơn là theo ngôn ngữ tờ rơi.
| Cấu hình | Hành động lăn | Kết quả bề mặt | sử dụng điển hình | Rủi ro chính |
|---|---|---|---|---|
| Một mặt | Con lăn dây chỉ tiếp xúc một mặt | Cọc nâng lên một bên, mặt sau vẫn êm ái | Vải dệt kim có mặt sau bằng lông cừu, tấm trải giường chải một mặt | Cọc quá dài và bị xù ở phía chưa được xử lý trong quá trình xử lý |
| hai mặt | Con lăn trên cả hai mặt, thường có cài đặt độc lập | Bề mặt nâng lên ở cả hai bên | Chăn, lông cừu dày, vải dệt kim chải hai mặt | Mất sợi và giảm độ bền kéo khi cả hai mặt bị chải quá mức |
| Đánh răng chéo | Hướng con lăn thay đổi tương ứng với hành trình của vải | Cọc ngắn hơn, dày đặc hơn, ít định hướng hơn | Vải không được có đường màu định hướng | Có vệt khi tốc độ con lăn không khớp với nhau |
| Tròn hoặc quay | Một số con lăn được bố trí xung quanh một cái trống | Tính đồng nhất cao ở tốc độ dây chuyền cao | Dây chuyền sản xuất dệt kim và dệt liên tục | Lượng bụi phát sinh cao hơn, đòi hỏi khả năng hút mạnh hơn |
| Đánh răng ướt | Áp dụng với nước hoặc hơi nước hiện tại | Tay cầm mềm hơn, đầy đủ hơn với ít tĩnh điện hơn | Hỗn hợp len và một số loại vải kỹ thuật | Đã thêm tải sấy và quản lý nước ở hạ lưu |
| chải khô | Điều kiện môi trường tiêu chuẩn | Cọc sạch, xác định rõ, khai thác dễ dàng | Hầu hết các loại vải cotton, polyester và pha trộn | Tích tụ tĩnh điện và bụi trong không khí trên vải tổng hợp |
Sự lựa chọn giữa chúng là một quyết định sản xuất hơn là một sở thích. Một nhà máy chạy 40.000 mét vải dệt kim polyester mỗi ngày không thể sử dụng bố trí trục lăn giống như một nhà máy chạy 3.000 mét vải len pha trộn, ngay cả khi cả hai đều được mô tả là "máy chải".
Khi khối lượng cao và tính nhất quán giữa các lô là yếu tố quyết định, thì một bệ chải tốc độ cao chuyên dụng thường tiết kiệm hơn so với việc kéo dài dây chuyền có mục đích chung vì máy có thể giữ tốc độ con lăn và độ căng trong dải hẹp hơn mà không làm giảm tốc độ dây chuyền.
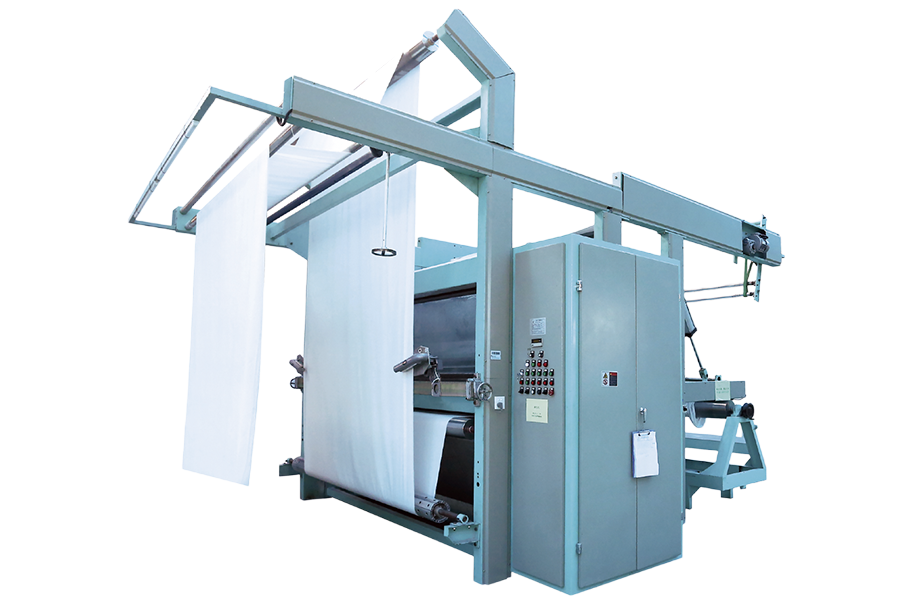 Máy đánh răng tốc độ cao VX7 Bệ chải bằng gốm-cacbon bảy con lăn dành cho các dây chuyền có khối lượng lớn, nơi tốc độ ổn định, độ căng và xử lý bề mặt có thể lặp lại mang lại tính nhất quán cho nhiều lô. Xem sản phẩm →
Thiết lập các thông số quyết định kết quả
Năm biến số xác định xem lần tung đầu tiên và lần tung cuối cùng của lô có khớp nhau hay không. Chúng đáng được coi là một hệ thống duy nhất, bởi vì việc điều chỉnh một hệ thống hầu như luôn đòi hỏi phải điều chỉnh một hệ thống khác.
Tỷ lệ tốc độ con lăn và mật độ cọc
Tốc độ bề mặt con lăn so với tốc độ vải là cài đặt đơn mạnh mẽ nhất trên máy. Phạm vi sản xuất điển hình dao động từ khoảng 1,5:1 đến 4:1. Dưới khoảng 1,5:1, dây chủ yếu làm sạch và căn chỉnh các sợi; giữa tỷ lệ 2:1 và 3:1 cọc trở nên rõ ràng và đều nhau; trên khoảng 3,5:1, dây bắt đầu kéo xơ ra khỏi cấu trúc sợi thay vì đặt nó xuống, đồng thời nguy cơ hao hụt trọng lượng và vón vải của vải tăng lên nhanh chóng. Đi nhanh hơn không tự động tốt hơn và một nhà máy coi tốc độ con lăn là thước đo năng suất thay vì thước đo chất lượng sẽ gặp lỗi trong kiểm tra độ bền trong vòng vài tháng.
Độ căng, đường vải và đường may
Lực căng giữ cho vải phẳng với các con lăn. Quá ít, vải sẽ bong ra khỏi dây theo từng đợt, tạo ra các mảng loang lổ và mép vải bị rung. Quá nhiều sẽ khiến quần áo bị căng, mất chiều rộng và mép vải bị cong chỉ xuất hiện sau khi giặt. Cách khắc phục thực tế trên bất kỳ đường dây nghiêm trọng nào là kiểm soát độ căng tự động bằng máy dò đường may giúp giảm tốc độ đường dây và sự tương tác của con lăn trong vài giây khi mỗi đường may đi qua. Không có nó, mỗi đường may đều để lại dấu vết và một lô 30 cuộn có thể mang được 60 cuộn.
Độ ẩm, nhiệt độ và tĩnh điện
Bông vào máy ở độ ẩm 4% sẽ khác với vải cùng loại ở mức 8%, thậm chí ở các cài đặt trục lăn giống hệt nhau. Sợi khô dễ gãy nên dây sẽ đứt thay vì nâng nó lên và chiều cao cọc giảm xuống khi tiến triển nhiều. Điều hòa trước hoặc áp dụng hơi nước nhẹ trước khi đánh răng thường giải quyết vấn đề này với chi phí rẻ hơn bất kỳ thay đổi cơ học nào. Trên vải polyester và các loại vải tổng hợp khác, vấn đề ngược lại xuất hiện: tĩnh điện tích tụ, sợi bay đi và bề mặt trở nên không bằng phẳng. Kiểm soát độ ẩm và chiết xuất hiệu quả giải quyết được hầu hết vấn đề đó.
Chải theo loại vải
Các cài đặt của máy hoạt động trên một chất nền có thể làm hỏng chất nền khác, do đó, bạn nên suy nghĩ về các loại vải thay vì các thông số chung.
Hàng dệt kim, lông cừu và vải terry
Cấu trúc dệt kim co giãn nên việc kiểm soát độ căng quan trọng hơn trên vải dệt thoi. Sợi vòng trên lông cừu và vải terry cũng chứa nhiều sợi rời hơn so với sợi dệt phẳng, nghĩa là sợi lông dày lên nhanh chóng và dễ bị chải quá mức. Tỷ lệ con lăn từ thấp đến trung bình với nhiều đường chuyền hơn thường đánh bại một đường chuyền mạnh mẽ. Áo jersey đơn cỡ nhỏ cần tương tác nhẹ vì dây có thể vướng vào một vòng và tạo ra một lỗ mà chỉ lộ ra sau lần giặt đầu tiên.
Đối với các ứng dụng dệt kim trong đó hình dạng con lăn và khung đỡ vải cần phối hợp với nhau thay vì chống lại nhau, một chiếc máy được thiết kế đặc biệt xoay quanh hoạt động dệt kim sẽ loại bỏ rất nhiều thử nghiệm và lỗi khỏi quá trình thiết lập.
máy chải hành tinh cho vải dệt kimVới cấu hình đó, các con lăn tham gia vào cấu trúc vòng mà không kéo giãn nó, do đó cọc được tạo thành đồng đều trên chiều rộng thay vì tập trung ở các cạnh.
Dệt bông, vải chéo và denim
Vải dệt có khả năng chịu lực căng cao hơn và tỷ lệ con lăn cao hơn, đó là lý do tại sao việc chải vải denim có thể được thực hiện mạnh mẽ hơn để tạo ra bề mặt mềm và mòn. Giới hạn là độ bền của sợi dọc: chải qua điểm có thể nhìn thấy được của cọc sẽ loại bỏ khối lượng khỏi bề mặt sợi và biểu hiện là khả năng chống mài mòn giảm trong thử nghiệm. Vải chéo và vải gabardine được hưởng lợi từ việc chải chéo, bởi vì chải theo hướng hoàn toàn sẽ tạo ra đường màu trở nên rõ ràng trên quần áo thành phẩm.
Hỗn hợp polyester và tổng hợp
Chất tổng hợp cần độ tĩnh điện thấp hơn và khả năng chiết xuất cao hơn. Vì các sợi mịn và chắc nên chúng không bị nâng lên, do đó người vận hành muốn tăng tốc độ con lăn. Cách tiếp cận đó tạo ra lông tơ thay vì vón cục và làm tăng nguy cơ vón cục trên vải thành phẩm. Tốc độ thấp hơn, nhiều đường chuyền hơn và độ ẩm được kiểm soát sẽ mang lại kết quả tốt hơn so với dùng lực mạnh.
Chất nền tráng, ép và kỹ thuật
Ở đây đánh răng là một bước chuẩn bị. Một bàn chải nhẹ, đồng đều mang lại cho bề mặt một chìa khóa nhất quán cho chất kết dính hoặc lớp phủ, và thông số kỹ thuật phải được viết dưới dạng yêu cầu về năng lượng bề mặt hoặc độ bền của lớp vỏ thay vì cảm giác bằng tay. Sự nhất quán về chiều rộng quan trọng hơn chiều cao của cọc, vì dải không được chải sẽ trở thành điểm phân tách.
Vị trí đánh răng trong dây chuyền hoàn thiện
Trình tự xác định mức độ hiệu ứng chải còn tồn tại cho đến khi cuộn thành phẩm. Trình tự thông thường là nhuộm và sấy khô, sau đó chải, sau đó làm mềm và bất kỳ thao tác nén hoặc cán cuối cùng nào. Chải trước khi sấy nghe có vẻ hiệu quả, nhưng sợi ướt hoạt động không thể đoán trước dưới dây và đống sẽ xẹp xuống trong máy sấy.
Việc chải ngay trước giai đoạn làm mềm hoặc cán bằng cơ học cũng là một sai lầm trong hầu hết các trường hợp, vì máy cán làm phẳng đống vừa được nâng lên. Trong trường hợp mục tiêu là một tay cầm mềm, cao chứ không phải là lông có thể nhìn thấy được, giai đoạn làm mềm bằng không khí sau khi chải sẽ bảo tồn bề mặt nâng lên trong khi thêm lớp phủ, và sự kết hợp này là lý do tại sao nhiều dây chuyền hoàn thiện hiện nay kết hợp bộ phận chải với bộ phận làm mềm có chiều rộng mở thay vì chỉ dựa vào hóa học.
 Máy làm mềm không khí có chiều rộng mở SOFT100 Kết hợp với việc chải để bảo quản phần vải được nâng lên trong khi thêm rèm, sử dụng tính năng làm mềm luồng không khí mà không cần chất làm mềm hóa học trên vải dệt kim, vải dệt thoi và khăn tắm. Xem sản phẩm →
Điểm lập kế hoạch thực tế rất đơn giản: quyết định những gì khách hàng sẽ đánh giá tại nhà kho, cho dù đó là chiều cao đống, cảm giác cầm tay, bóng râm hay độ ổn định kích thước, sau đó đặt hàng các giai đoạn hoàn thiện ngược so với tiêu chuẩn đó.
Vấn đề về chất lượng và nguyên nhân thông thường của chúng
Hầu hết các lỗi đánh răng đều bắt nguồn từ một trong sáu nguyên nhân và cách khắc phục nhanh nhất là kiểm tra các điều kiện của quy trình trước khi chạm vào máy.
| triệu chứng | Nguyên nhân có thể | Kiểm tra đầu tiên |
|---|---|---|
| Đống mờ dần từ đầu đến cuối rất nhiều | Độ ẩm của vải giảm xuống hoặc dây lăn bị xỉn màu | Độ ẩm đến, sau đó là giờ lăn |
| Đóng cọc xuất hiện sau khi giặt | Tốc độ con lăn quá cao, sợi bị cắt thay vì nhấc lên | Tỷ lệ tốc độ con lăn trên vải |
| Đường bóng định hướng | Chải hoàn toàn theo hướng trên vải nhạy cảm với bóng râm | Hướng con lăn và tính sẵn có của bàn chải chéo |
| Các vệt dọc theo chiều dài | Áp lực con lăn không đều, dây bị hỏng hoặc con lăn bị cong | Độ đồng tâm con lăn và tình trạng dây |
| Lỗ hoặc vết rách tập trung ở đường may | Không phát hiện đường nối hoặc không giảm tốc độ tại đường nối | Cài đặt phát hiện đường may và độ sâu tương tác |
| Quá nhiều xơ vải và bụi trong không khí | Chiết xuất không đủ, độ ẩm thấp, tích tụ tĩnh điện | Luồng khí khai thác và tình trạng mui xe |
Bụi, tĩnh điện và khai thác
Theo định nghĩa, việc chải sẽ tạo ra bụi: mỗi mét vải sẽ thải ra các sợi vải rời và một chiếc máy chạy ở tốc độ cao sẽ liên tục thải ra bụi. Trên bông đây là vấn đề vệ sinh và chất lượng không khí. Trên polyester và hỗn hợp, nó trở thành nguy cơ cháy nổ vì bụi tổng hợp mịn lơ lửng trong vỏ bọc dễ bắt lửa và tĩnh điện cung cấp nguồn đánh lửa.
Câu trả lời về thiết kế là một hệ thống hút chuyên dụng có kích thước phù hợp với máy thay vì ống dẫn chung trong nhà, có nắp đậy gần điểm tiếp xúc con lăn, ống dẫn điện và lịch trình vệ sinh thường xuyên. Luồng khí quá yếu sẽ khiến bụi lắng xuống bên trong máy và cuối cùng lan tới bề mặt vải dưới dạng ô nhiễm. Luồng khí quá mạnh sẽ kéo vải ra khỏi trục lăn và làm mất ổn định độ căng, đó là lý do tại sao quá trình vắt phải được thiết lập khi dây chuyền đang chạy và được theo dõi sau bất kỳ thay đổi nào về tốc độ trục lăn.
Đối với các dây chuyền mà bụi là một hạn chế đã biết chứ không phải là vấn đề cần cân nhắc, thiết lập bộ sưu tập được xây dựng có mục đích sẽ giúp luồng không khí ổn định trong thời gian dài và giảm thời gian ngừng hoạt động làm sạch, nếu không sẽ làm mất thời gian sản xuất.
hút bụi tự động cho dây chuyền kiện và chảiNhững điều cần kiểm tra trước khi mua
Máy dệt công nghiệp là tài sản mười lăm năm, và phần lớn điều đáng tiếc trong hạng mục này đến từ những thông số kỹ thuật chưa bao giờ được thảo luận hơn là từ giá cả. Các bước kiểm tra sau đây phát hiện phần lớn các sai lầm tốn kém.
Đặc điểm kỹ thuật con lăn và độ lặp lại
Yêu cầu loại dây, mật độ dây, đường kính con lăn, độ cứng và khoảng thời gian thay thế được đề xuất trong giờ hoạt động. Sau đó hỏi xem sự thay đổi của cọc trên chiều rộng của một cuộn đầy đủ, không phải trên mẫu một mét là bao nhiêu. Sự thay đổi chiều rộng dưới 5% là điểm chuẩn hợp lý cho một đường được thiết lập tốt; nếu nhà cung cấp không thể trả lời câu hỏi thì đó là thông tin hữu ích.
Cấu trúc căng thẳng và truyền động
Xác nhận xem độ căng có được kiểm soát tự động trong phạm vi tốc độ hay không và cách máy hoạt động khi đường may đi qua. Trên một nhà máy chạy 20 đường may mỗi ca, tính năng duy nhất này sẽ xác định xem dây chuyền có sinh lời hay phải làm lại liên tục.
Điều kiện thử nghiệm phù hợp với nhà máy của bạn
Cuộc chạy trình diễn trên vải sạch, được điều hòa, phẳng hoàn hảo chỉ mang lại rất ít kết quả. Gửi chất nền khó khăn của riêng bạn: trọng lượng nặng nhất, đan chặt nhất, vải chéo nhạy cảm với bóng râm. Yêu cầu thử nghiệm phải được thực hiện ở tốc độ dòng mục tiêu của bạn và các mẫu phải được rửa và sấy khô trước khi đánh giá. Hiện tượng vón cục và xẹp lông thường xuất hiện sau lần giặt đầu tiên chứ không xuất hiện trước đó.
Trình tự mua hàng chính xác
- Xác định tiêu chuẩn vải thành phẩm bằng các thuật ngữ có thể đo lường được: chiều cao cọc, mức độ cảm nhận bằng tay, độ bền của lớp vải hoặc độ bóng.
- Ánh xạ trình tự hoàn thiện về phía sau, do đó việc đánh răng được đặt ở vị trí mà tác dụng của nó vẫn tồn tại.
- Đặt cửa sổ điều khiển của máy, bao gồm độ căng, tỷ lệ con lăn, độ ẩm và luồng khí hút.
- Xác minh tính sẵn có của phụ tùng thay thế cho con lăn dây, vòng bi và bộ phận truyền động.
- Xác nhận phạm vi phủ sóng của dịch vụ và thời gian phản hồi trong khu vực của bạn trước khi ký.
Kế hoạch mở rộng
Hầu hết các nhà máy đều bổ sung các quy trình trong vòng vài năm, cho dù đó là giai đoạn làm mềm, sấy khô hay giai đoạn chải thứ hai. Việc chọn nhà cung cấp có phạm vi thiết bị hoàn thiện rộng hơn sẽ không tốn chi phí gì khi mua và tiết kiệm đáng kể công việc tích hợp sau này.
Không có điều nào trong số này làm cho việc đánh răng trở nên phức tạp. Đó là một quy trình cơ học với một số lượng nhỏ các biến số và các nhà máy vận hành nó tốt chỉ đơn giản là những nhà máy coi các biến số đó là thông số kỹ thuật thay vì sở thích của người vận hành. Máy tạo ra đống đồng nhất trên mẫu không giống với máy tạo ra đống đồng nhất trên cuộn thứ ba mươi của ca thứ Hai mưa, và sự khác biệt hoàn toàn nằm ở cửa sổ điều khiển. Xác nhận thông số kỹ thuật của con lăn, tỷ lệ tốc độ, trạng thái căng, quản lý độ ẩm và hiệu suất vắt với vải của riêng bạn, trong các điều kiện của riêng bạn và phần còn lại của quyết định sẽ trở nên đơn giản.